تقليل عمليات إعادة التموضع في عمليات تصنيع الأجزاء الكبيرة
في عمليات تصنيع الأجزاء الكبيرة، غالباً ما تحتاج قطعة العمل إلى المرور بعدة مراحل تصنيع قبل إتمامها. ونظراً لاختلاف مناطق التصنيع من حيث سهولة الوصول، واتجاهات التصنيع، ومتطلبات العملية، فقد يلزم إعادة تثبيت قطعة العمل أو تغيير موضعها أثناء عملية التصنيع.
لا يعني تغيير موضع قطعة العمل بالضرورة وجود مشكلة في خطة التشغيل. مع ذلك، يُضيف كل تعديل إضافي لموضع قطعة العمل خطوةً أخرى تتطلب التحكم ضمن عملية الإنتاج. فبالإضافة إلى الوقت اللازم لإعادة التثبيت، يُمكن أن يؤثر تأكيد مرجع الموضع، وإيقاف عملية التشغيل، وتنسيق العمليات المختلفة على سير العمل ككل.
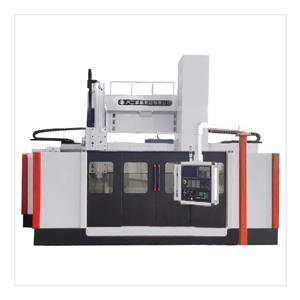
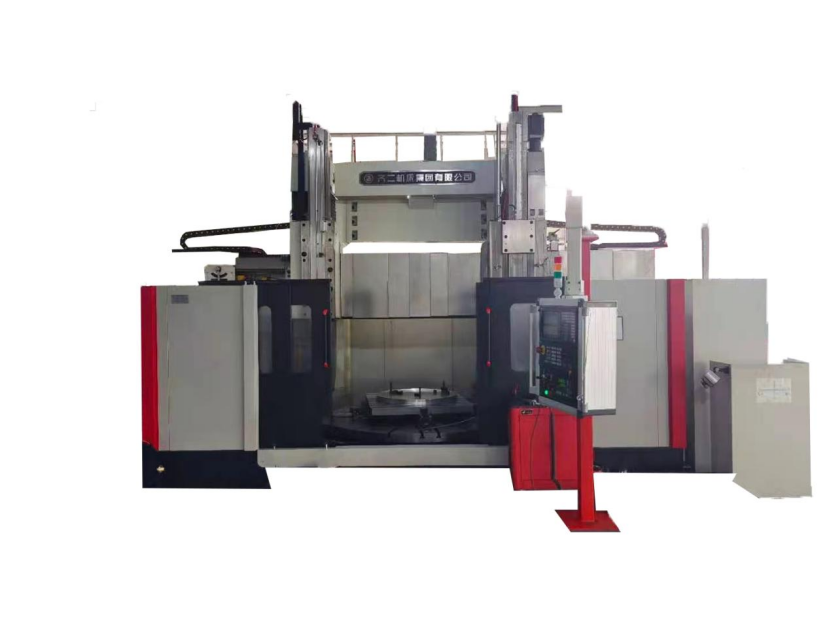
لذلك، بالنسبة للأجزاء الكبيرة، فإن تقليل إعادة تموضع قطعة العمل غير الضرورية لا يقتصر فقط على تسريع عملية التثبيت. بل يتطلب الأمر النظر إلى عملية التشغيل بأكملها وتحديد عمليات التموضع الضرورية وتلك التي يمكن تقليلها من خلال أسلوب أكثر ملاءمة.مخرطة عمودية كبيرة تعمل بنظام التحكم الرقمي الحاسوبي (CNC)خطة التشغيل الآلي.
1. لماذا من المرجح أن تتطلب الأجزاء الكبيرة إعادة التموضع؟
غالباً ما تتميز القطع الكبيرة بأبعاد كبيرة نسبياً ومتطلبات تشغيل أكثر تعقيداً. وقد تحتاج القطعة نفسها إلى التشغيل في عدة مناطق مختلفة. وعندما لا يوفر نظام تثبيت القطعة الحالي إمكانية الوصول إلى المنطقة التالية التي تحتاج إلى التشغيل، فقد يلزم إعادة وضع القطعة.
أما بالنسبة للأجزاء الكبيرة، فإن حجم وشكل وتوزيع مناطق التشغيل الآلي قد يجعل العملية أكثر تعقيدًا عند التخطيط لعملية التشغيل الآلي لـمخرطة عمودية كبيرة تعمل بنظام التحكم الرقمي الحاسوبي (CNC).
لذا، فإن إعادة التموضع هي عموماً نتيجة لعدة عوامل. فهي تعتمد على هندسة قطعة العمل، ومناطق التشغيل المختلفة، والتخطيط العام للعملية.
قد يؤدي عدم مراعاة كل هذه العوامل أثناء تخطيط العملية إلى أن تتضمن عملية الإنتاج الفعلية، على سبيل المثال، إعادة التثبيت المتكرر، أو إعادة المحاذاة، أو نقل قطعة العمل بين آلات مختلفة.
2. إعادة التموضع تضيف أكثر من مجرد وقت التثبيت
إلى جانب حقيقة أن تغيير موقع قطعة العمل سيتطلب المزيد من الوقت فيما يتعلق بالتثبيت والتعديل، فإنه يطرح أيضًا مشاكل أخرى، خاصة بالنسبة للأعمال الكبيرة.
أولاً، يتطلب كل إعداد جديد إعادة فحص موضع قطعة العمل. يجب على المشغل التأكد من أن قطعة العمل في وضع التشغيل الصحيح، وتحديد أو تأكيد علاقة التموضع المطلوبة للعملية الحالية.
ثانيًا، عندما تكون هناك علاقة بين مناطق التشغيل المختلفة على نفس قطعة العمل، والتي يجب الحفاظ عليها، فإن إعادة التموضع تُضيف خطوة أخرى تتطلب التحكم أثناء عملية التشغيل. في كل مرة تُغير فيها قطعة العمل موضعها، يجب فحص عمليات التشغيل اللاحقة للتأكد من استمرارها كما هو مُخطط لها.
قد يؤدي تغيير موضع القطعة إلى مقاطعة عملية التصنيع المستمرة. فعندما يتعين نقل القطعة عدة مرات بين آلات مختلفة، تصبح مراحل الإنتاج أكثر قابلية للفصل. فإلى جانب وقت التصنيع، تُسهم عمليات المناولة والرفع والنقل وتغيير الموضع، وحتى فحص القطعة، في عملية الإنتاج ككل.
لذا، عندما ترغب في تقييم تأثير إعادة التموضع، لا تقتصر على النظر في مدة عملية الإعداد الواحدة فقط، بل الأهم هو مراعاة عدد الخطوات الإضافية التي تُدخلها إعادة التموضع في سير عمل التصنيع بأكمله.
3. إعادة النظر في خطة التصنيع لتقليل إعادة التموضع
لا يعني تقليل عمليات إعادة التموضع ضرورة تشكيل كل قطعة كبيرة بالكامل في عملية إعداد واحدة. فعندما تكون قطعة العمل معقدة للغاية، يصبح إجراء عمليات إعداد متعددة جزءًا طبيعيًا من عملية التشغيل الآلي.
لكن الحل الأكثر واقعية هو تحديد موعد الانتهاء من عملية التصنيع مسبقًا:
ما هي خطوات التشغيل الآلي التي تتطلب إعادة وضع قطعة العمل؟
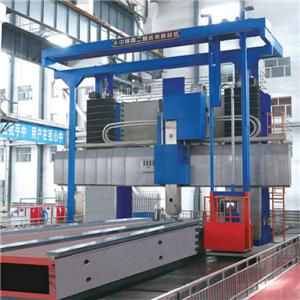
لا يمكن تحديد ذلك إلا بناءً على نطاق التشغيل الفعلي لمخرطة CNC العمودية الكبيرة، ومناطق التشغيل في قطعة العمل، والتخطيط العام للعملية. على سبيل المثال، خلال مرحلتي اختيار المعدات وتخطيط العملية، تُحدد أولًا مناطق التشغيل الرئيسية في قطعة العمل. بعد ذلك، ستكتشف ما إذا كان نطاق تشغيل المعدات التي اخترتها كافيًا لتلك المناطق. إذا تطلب الأمر نقل بعض العمليات إلى آلة أخرى، فمن الجدير حينها دراسة مدى ضرورة هذا النقل وكيف سيؤثر على عملية الإنتاج ككل.
من المهم أيضًا مراعاة كيفية تثبيت قطعة العمل وتأمين موضعها أثناء عملية التشغيل. بالنسبة للأجزاء الكبيرة، قد يتطلب تحريك قطعة العمل عمليات إضافية. ولا يمكن جعل عملية التشغيل أكثر استمرارية إلا بتقليل تغييرات المواضع غير الضرورية.
إن "تقليل عمليات الإعداد" ليس سوى جانب واحد يتم السعي إليه، والهدف الأعمق هو تحقيق توافق مناسب بين وضع قطع العمل ومنطقة القطع وخطوات التصنيع.
4. ما هي حالات تشغيل الأجزاء الكبيرة التي تتطلب مزيدًا من الاهتمام بإعادة التموضع؟
قد لا تتطلب جميع مهام التشغيل الآلي عمليات إعادة تموضع متعددة. ويمكن للمشترين ومهندسي العمليات تقييم هذا الأمر بالنظر إلى ظروف الإنتاج الفعلية لديهم.
حدد ما إذا كانت الأوصاف التالية تتطابق مع خصائص قطعة العمل:
• تشغيل قطعة العمل في مناطق تشغيل متعددة؛
· تقع معظم مناطق التشغيل الآلي في مواقع مختلفة؛
• تغطية جميع مناطق التشغيل المطلوبة أمر صعب نظراً لنطاق التشغيل الحالي للمعدات؛
• يتطلب الأمر إعادة وضع قطعة العمل بشكل متكرر أثناء عملية التشغيل الآلي؛
• نقل قطعة العمل بين آلات مختلفة عدة مرات؛
· إعادة التموضع تضيف الكثير إلى وقت التثبيت أو المحاذاة أو تنسيق العملية.
عند التعامل مع مثل هذه الأعمال الإنتاجية، لا ينبغي أن يعتمد اختيار مخرطة CNC العمودية الكبيرة على معيار تشغيل واحد فقط. بل يجب مراعاة العملية بأكملها، بدءًا من لحظة دخول قطعة العمل إلى الماكينة وحتى اكتمال عملية التشغيل.
لنأخذ مثالاً على ذلك محامل توربينات الرياح الرئيسية. تُصنع مسارات داخلية وخارجية على أسطح هذه الأجزاء، مما يتطلب دقة أبعاد عالية وجودة سطح ناعمة. في عملية التشغيل المتقطع لقطع العمل الفولاذية المطروقة الكبيرة، تؤدي التغيرات في قوى القطع إلى اهتزازات وتآكل أدوات القطع. تولد عمليات التشغيل الطويلة حرارة قد تؤثر بدورها على استقرار الأبعاد.
وهذا من شأنه أن يساعد المشترين على تجنب التركيز فقط على قدرة الآلة الفردية على التصنيع مع إغفال عملية الإنتاج الفعلية التي ستصبح المعدات جزءًا منها.
خاتمة
بالنسبة لتصنيع الأجزاء الكبيرة، تعد إعادة التموضع جزءًا من عملية الإنتاج يتم تجاهله بسهولة ولكنه جزء حقيقي للغاية.
لنأخذ مثالاً على ذلك محامل توربينات الرياح الرئيسية. تتطلب هذه الأجزاء تشكيلاً دقيقاً للمجاري الداخلية والخارجية، مما يستلزم دقة عالية في الأبعاد ونعومة السطح. في عمليات التشغيل المتقطعة لقطع العمل الفولاذية المطروقة الكبيرة، قد تؤدي التغيرات في قوى القطع إلى اهتزازات وتآكل في أدوات القطع. كما أن عمليات التشغيل الطويلة تولد حرارة قد تؤثر بدورها على ثبات الأبعاد.
عند التخطيط لعملية تصنيع أجزاء كبيرة أو شراء معدات CNC جديدة مثلمخرطة عمودية كبيرة تعمل بنظام التحكم الرقمي الحاسوبي (CNC)إن مراعاة هذه العوامل مسبقاً يمكن أن يسهل تحديد تكوين الآلة الذي يناسب سير العمل الإنتاجي الفعلي.
إذا كنت تخطط لحل تشغيل CNC للأجزاء الكبيرة، فلا تتردد في الاتصال بنا لمناقشة حل المعدات المناسب بناءً على قطع العمل الفعلية ومتطلبات التشغيل.