كيف تؤثر الصيانة الدورية على دقة التشغيل الآلي على المدى الطويل
تُعتبر دقة آلات التحكم الرقمي الحاسوبي (CNC) كما يُعلن عنها مصنّعوها، تقريبيةً في الغالب. ويتم قياس هذه الدقة عندما تكون الآلة جديدة، ومثبتة بشكل صحيح، وتعمل ضمن بيئة مُحكمة لإجراء فحص دقيق. في الواقع، لا يُعدّ الأداء سمةً مميزةً للآلة نفسها، بل هو حالتها في وقت مُحدد، ويجب التأكد من الحفاظ عليها في أفضل حالاتها حتى بعد سنوات من العمل الشاق.
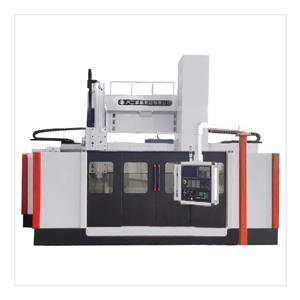
قد يختلف أداء نظامي تشغيل آليين للخراطة العمودية، حتى مع امتلاكهما نفس الخصائص التقنية، اختلافًا كبيرًا بعد سنوات من التشغيل. وعادةً ما يعود هذا الاختلاف إلى مدى انتظام صيانة المعدات أكثر من اعتماده على التصميم التقني الأصلي. بالنسبة للمصانع التي تنتج قطع عمل كبيرة الحجم عبر دورات تشغيل طويلة، تُعدّ معرفة ما تحميه الصيانة فعليًا وما يبقى منها كعيب عاملًا مهمًا في إدارة مراقبة الجودة الشاملة للمنتجات طوال عمر المعدات.
1. لماذا تتغير الدقة تدريجياً بمرور الوقت
لا تنتج ظاهرة انخفاض الدقة عادةً عن حادثة كارثية واحدة، بل تتراكم في الغالب نتيجةً لتغيرات يومية، مثل التآكل على طول القضبان الذي يسمح بزيادة طفيفة في الخلوص، أو سوء التشحيم مع تقادم الزيت، أو وجود كميات ضئيلة من الأوساخ في أنظمة الهيدروليك أو التبريد، أو تغيرات المحاذاة الناتجة عن أحمال القطع الثقيلة المتكررة، مما يُسبب انحرافًا طفيفًا في محاذاة المكونات. في حد ذاتها، من غير المرجح أن تُكتشف هذه التغيرات أثناء الاستخدام اليومي.
لكن على مدار عدة أشهر أو حتى عقود، يتجلى التأثير التراكمي لكل هذه التغييرات الصغيرة من خلال انخفاض تدريجي في تجانس الأبعاد، خاصة مع تصنيع قطع العمل الكبيرة حيث تتحول الانحرافات الصغيرة في الزوايا إلى أخطاء موضعية أكبر.
2. تحتاج أنظمة التوجيه والنقل إلى اهتمام مستمر، وليس عرضي.
تُعدّ المكونات ومسارات نقل الحركة من أهم العوامل التي تحدد مدى دقة تحديد موقع الآلة وتحريكها. أما بالنسبة للزيوت، فإنّ وتيرة استخدامها تُحدث فرقًا كبيرًا: فنقص التشحيم يزيد من الاحتكاك والتآكل، بينما يُؤدي استخدام زيت مُلوّث أو مُتدهور إلى نفس تأثير نقص التشحيم تقريبًا.
تُعدّ نظافة زيت التشحيم وضغطه من الأمور بالغة الأهمية، ليس فقط في الآلات ذات الموجهات الهيدروستاتيكية أو الهيدروديناميكية، بل أيضاً لأنها تُمكّن الموجهات من أداء وظائفها في تقليل الاحتكاك وتخميد الاهتزازات. توجد طرقٌ عديدة لفحص هذه المعايير، ولكن يُنصح بالمراقبة الدورية. كما يُستحسن فحص أي خلوص في ناقل الحركة ذي اللولب الكروي أو ناقل الحركة ذي الترس والجريدة المسننة دورياً قبل أن يصبح فقدان الدقة ملحوظاً بالعين المجردة؛ وإلا فلن يُكتشف الخلل إلا بعد تفاقمه.
3. حالة المغزل والإدارة الحرارية
يُعدّ المغزل من أكثر الأنظمة حساسيةً للتآكل ودرجة الحرارة. إذ يُمكن أن يُؤدي تآكل المحامل إلى انحرافات تؤثر على جودة السطح ودقة الثقوب قبل أن تُسبب عطلاً مسموعاً أو مرئياً. وتعتمد أنظمة تبريد المغزل - إن وُجدت - على سائل تبريد نظيف وتدفق غير مُعاق لتعمل كما هو مُصمم لها؛ إذ يُمكن أن تسمح دائرة التبريد المسدودة جزئياً أو المُتدهورة بعودة الانحراف الحراري حتى في الآلات المُصممة للتعويض عنه. وبالنسبة للمُصنّعين الذين يُشغّلون دورات قطع ثقيلة طويلة ومُستمرة، يُعدّ التأكد من أن تبريد المغزل وتزييته يعملان وفقاً للمواصفات من أكثر الطرق المُباشرة لحماية الدقة.أداة ماكينة الخراطة العموديةعند تشكيل قطع العمل الكبيرة.
4. أدوات التثبيت والتركيبات يجب أن تكون أيضًا جزءًا من خطة الصيانة
لا تُعد دقة الآلة العامل الوحيد الذي يحدد جودة المنتج النهائي. فقد تتسبب حوامل الأدوات البالية، أو آليات التثبيت التالفة، أو ظرف التثبيت الهيدروليكي الذي يفقد قوة تثبيته، في بعض الأخطاء التي قد تبدو وكأنها عطل في الآلة، ولكنها في الواقع ناتجة عن هذه الحوامل/المشابك/الظروف.
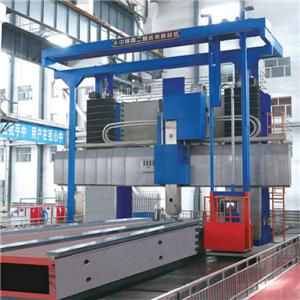
تتطلب قطع العمل الثقيلة والكبيرة بشكل أساسي تثبيتًا محكمًا للغاية، ليس فقط لضمان الدقة، بل أيضًا لضمان سلامة المشغلين أثناء عمليات الإعداد. من خلال دمج فحص الأدوات وأجهزة التثبيت كجزء من الصيانة الدورية - بدلاً من معالجتها فقط في حالة رفض قطعة ما أثناء الفحص - يصبح من الأسهل التمييز بين مشاكل الماكينة الحقيقية وغيرها من الأمور التي قد تكون حدثت في مرحلة ما من مراحل العملية.
5. بناء روتين صيانة، وليس مجرد قائمة فحص للصيانة
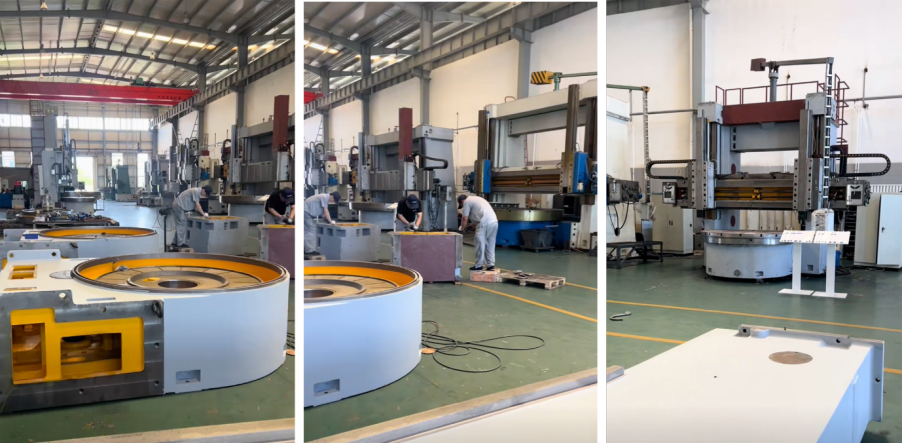
لا ينبغي النظر إلى الصيانة على أنها مجرد قائمة مهام سنوية، بل كعملية دورية منتظمة مرتبطة بالاستخدام الفعلي. تشمل الصيانة مزيجًا من أنواع مختلفة من الفحوصات: مهام روتينية يجب إجراؤها على فترات محددة بغض النظر عن حجم العمل (التشحيم، فحص الفلاتر، الفحص الخارجي)، ومراقبة العمل وحالة الماكينة من خلال التحقق من ساعات الاستخدام أو حمل القطع (خلوص دليل التوجيه، انحراف المغزل، حالة سائل التبريد)، وفحص وضبط دقة الماكينة بانتظام باستخدام مرجع معروف، خاصة بعد عمليات قطع كثيفة بشكل غير معتاد أو بعد الإصلاحات. إذا احتفظت بسجل صيانة بسيط - ما تم إنجازه، ومتى تم إنجازه، وما تم اكتشافه - فسيساعدك ذلك على تحديد أي اتجاه تدريجي قبل أن يؤثر على عملية الإنتاج، وفي كثير من الحالات تكون هذه المعلومات أكثر قيمة من الفحص الفعلي.
6. عندما لا تكفي الصيانة
تساعد الصيانة في الحفاظ على دقة الآلة الأصلية، لكنها لا تُغني عن اختلاف إعدادات الآلة عن احتياجات الإنتاج الحالية. فإذا لم تتمكن آلة تتم صيانتها بشكل صحيح من أداء المهمة الحالية أو تحقيق الدقة المطلوبة لقطعة العمل، فإن المسألة لا تتعلق بالصيانة بل بتحديث المعدات. إنها مسألة إيجاد التوازن الأمثل بين الآلة الحالية والمتطلبات، كما هو موضح في مقالنا حولأمور يجب مراعاتها قبل اتخاذ قرار ترقية ماكينة CNC الحالية. الصيانة والقرارلذا، من الأفضل اعتبار عمليتي الترقية والتحديث مرحلتين من دورة حياة المعدات نفسها بدلاً من موضوعين منفصلين: الأولى - الصيانة - هي وسيلة لحمايةدقة الآلةأنه تم بناؤه لتقديم الخدمة، بينما يشير القرار الثاني - قرار الترقية - إلى ما يحدث بعد أن تصبح الدقة غير كافية للمهمة.
خاتمة
لا تعتمد دقة التشغيل الآلي على المدى الطويل على تصميم وبناء الآلة فحسب، بل تعتمد أيضًا على صيانة الموجهات وأنظمة النقل والمغازل والأدوات وأنظمة تثبيت القطع بشكل منتظم بما يكفي للحفاظ على تلك القدرة الأصلية. بالنسبة للمصنّعين الذين يُنفّذون عمليات تشغيل آلي ضخمة وثقيلة على مدى دورات طويلة، يُعدّ اتباع نظام صيانة مُنظّم - يجمع بين المهام الروتينية والفحوصات القائمة على الحالة والتحقق الدوري من الدقة - وسيلة عملية لحماية جودة الإنتاج طوال عمر المعدات.
إذا كنت ترغب في مناقشة ممارسات الصيانة لـأداة ماكينة الخراطة العموديةأو لتقييم ما إذا كانت معداتك الحالية لا تزال تلبي متطلبات الإنتاج الخاصة بك، فلا تتردد في الاتصال بداليان واجي.