التكلفة الخفية لإعادة العمل في عمليات تصنيع المكونات الكبيرة
في عمليات تصنيع المكونات الكبيرة، تعني إعادة العمل عادةً إعادة معالجة القطعة بعد إتمام جزء من عملية التصنيع أو كلها. ومع ذلك، بالنسبة للمصنعين، لا تقتصر تكلفة إعادة العمل على وقت التصنيع الإضافي المطلوب.
عند اكتشاف مشكلة في قطعة العمل، قد تتأثر جميع العوامل التي تم استثمارها في العمليات السابقة، من وقت تشغيل الآلة والعمالة إلى تثبيت القطعة وجدول الإنتاج. ويكون هذا الأمر بالغ الأهمية، خاصةً بالنسبة للمكونات الكبيرة ذات دورات التشغيل الطويلة، حيث قد تؤثر عملية إعادة العمل الواحدة على جدولة العمليات اللاحقة.
لذا، فإن تقليل مخاطر إعادة العمل لا يقتصر على تجنب عملية تشغيل إضافية واحدة فحسب، بل يتعلق بمنع مشكلة محلية من إحداث المزيد من الاضطراب في جميع مراحل عملية الإنتاج.
1. إعادة العمل تضيف أكثر من مجرد وقت التشغيل الآلي
عندما تحتاج قطعة العمل إلى إعادة تشكيل، فإن التكلفة الأبرز هي الوقت الإضافي الذي تستغرقه الآلة لمعالجتها مرة أخرى. ولكن في الإنتاج الفعلي، غالبًا ما تتضمن إعادة التشكيل عدة خطوات إضافية أخرى.
تأتي إعادة فحص الحالة الحالية لقطعة العمل أولاً. ومن خلال هذا الفحص، يجب على المشغلين تحديد مكان بدء العطل في قطعة العمل، والخطوات التي تم تنفيذها بالفعل، وكيفية متابعة الخطوة التالية.إذا تطلب الأمر إعادة تثبيت قطعة العمل أو إعادة وضعها بسبب إعادة العمل، فيجب تكرار فحص الموقع والوضع أيضًا.
كذلك، من المحتمل إجراء بعض التغييرات على الموارد والمعدات المُجهزة مسبقًا لاستيعاب قطعة العمل. قد يحدث هذا حتى في الحالات التي تُنفذ فيها جميع عمليات التشغيل الآلي في الإنتاج بشكل متسلسل، حيث أن إعادة تشكيل قطعة عمل واحدة قد تؤدي إلى تأخيرات في العمليات اللاحقة.
لذا، فإن تكلفة إعادة العمل لا تقتصر على تكلفة إعادة تشكيل قطعة العمل فحسب، بل الأهم هو مقدار العمل الإضافي الذي تضيفه عملية إعادة العمل إلى عملية إنتاج جارية بالفعل.
2. لماذا يكون لإعادة العمل تأثير أكبر على المكونات الكبيرة؟
بالنسبة للمكونات الكبيرة، يستحق تأثير إعادة العمل اهتمامًا خاصًا. هذا لا يعني بالضرورة أن القطع الكبيرة أكثر عرضة لإعادة العمل، بل على العكس، عندما تحدث إعادة العمل، قد تكون موارد إنتاجية أكبر قد استُثمرت بالفعل في القطعة.
قد تتطلب المكونات الكبيرة المرور بمراحل تصنيع متعددة قبل اكتمالها. إذا لم يتم اكتشاف مشكلة ما خلال مرحلة سابقة، وإنما بعد إتمام عدة عمليات، فإن وقت التصنيع وتخطيط الإنتاج المُستثمر في تلك العمليات السابقة يكونان قد تم تخصيصهما بالفعل.
في الوقت نفسه، قد تتطلب إعادة تشكيل قطعة عمل كبيرة مراعاة المعدات، ودعامات قطعة العمل، وترتيبات المشغل. إذا تطلبت إعادة التشكيل تغيير حالة التشغيل الأصلية، فقد يلزم إجراء تعديلات إضافية على تثبيت قطعة العمل، أو وضعها، أو العملية.
وهذا يعني أن التأثير الفعلي لنفس مشكلة التصنيع يمكن أن يكون مختلفًا تمامًا بين جزء ذي عملية بسيطة نسبيًا ومكون كبير مر بالفعل بمراحل تصنيع متعددة.
لذلك، بالنسبة لعمليات التصنيع ذات المكونات الكبيرة، ينبغي النظر إلى إعادة العمل في سياق عملية الإنتاج بأكملها بدلاً من حسابها ببساطة على أنها الوقت اللازم لعملية تصنيع إضافية واحدة.
3. كلما تأخر اكتشاف المشكلة، زاد التأثير المحتمل لإعادة العمل
هناك عامل آخر يسهل إغفاله عند النظر في تكلفة إعادة العمل، وهو وقت اكتشاف المشكلة.
إذا تم تحديد مشكلة ما في وقت مبكر نسبياً في عملية التصنيع، فإنه لا يزال من الممكن تعديل العمليات اللاحقة التي لم يتم تنفيذها بعد وفقاً للوضع الفعلي.
ومع ذلك، إذا تم الانتهاء من عدة عمليات تشغيل قبل اكتشاف المشكلة، فقد يلزم إعادة النظر في المزيد من العوامل.
على سبيل المثال، هل يمكن الاحتفاظ بعمليات التشغيل التي تم إنجازها بالفعل؟ هل يلزم تعديل العمليات اللاحقة؟ هل يلزم إعادة وضع قطعة العمل؟ هل يلزم تغيير جدول الإنتاج الأصلي؟
ولهذا السبب لا ينبغي أن تعتمد عمليات التصنيع الآلي على الفحص النهائي فقط.
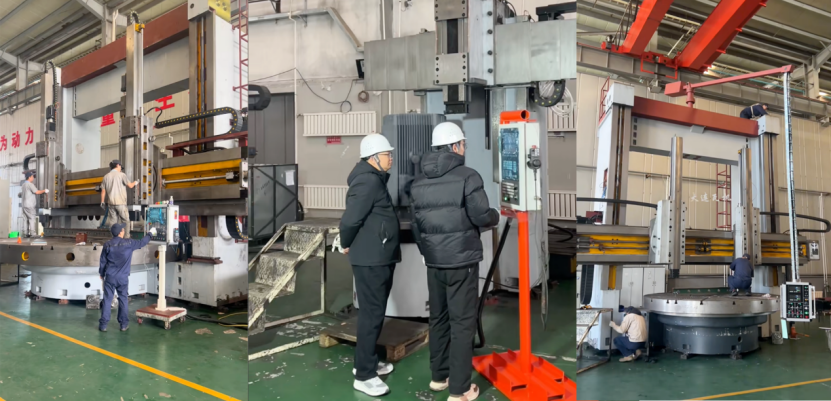
بالنسبة للمكونات ذات عمليات التصنيع الطويلة نسبياً، فإن تأكيد حالة التصنيع في المراحل المناسبة يمكن أن يساعد المصنعين على تحديد المشاكل في وقت مبكر وتجنب نقل المشكلة إلى العمليات اللاحقة.
لا يقتصر الهدف على إضافة المزيد من عمليات الفحص فحسب، بل يحتاج المصنّعون إلى تحديد المراحل التي تستحق الفحص المبكر بناءً على عملية التصنيع الفعلية، حتى يمكن تحديد المشكلة قبل اكتمال المزيد من عمليات التصنيع.
4. تقليل مخاطر إعادة العمل من خلال تخطيط عمليات التشغيل الآلي
لا يمكن تقليل مخاطر إعادة العمل بالاعتماد فقط على الفحص بعد اكتمال عملية التشغيل الآلي.
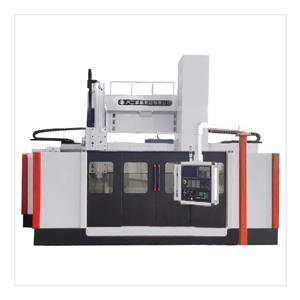
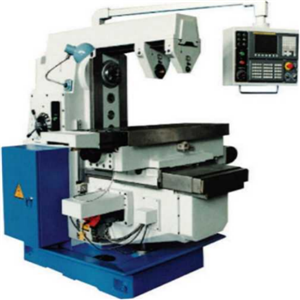
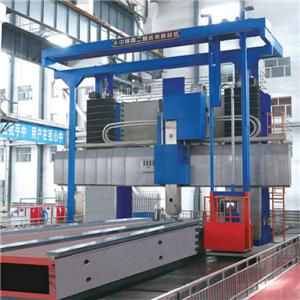
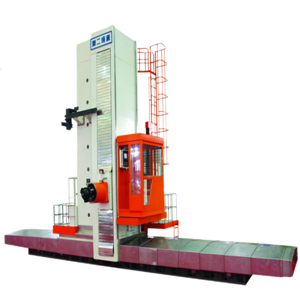
قبل بدء عملية التشغيل الآلي، ينبغي توضيح متطلبات قطعة العمل، ومناطق التشغيل الرئيسية، وتسلسل العملية بشكل عام قدر الإمكان. وتشمل المعدات المستخدمة...ماكينة التفريز والتجويف CNCويمكن بعد ذلك اختيار أساليب التصنيع وفقًا لهذه المتطلبات.
إذا لم تتطابق قدرات التشغيل الآلي أو نطاق عمل المعدات مع المتطلبات الفعلية لقطعة العمل، فقد يلزم إجراء تعديلات إضافية أثناء الإنتاج.
لذلك، عند شراء معدات CNC مثلماكينة التفريز والتجويف CNC، لا ينبغي للمصنعين مقارنة الآلات بناءً على المواصفات الفردية فقط.
والأهم من ذلك، ينبغي عليهم النظر فيما إذا كان من الممكن دمج الآلة بشكل صحيح في عملية الإنتاج الفعلية وما إذا كانت قدراتها تتناسب مع متطلبات قطعة العمل وترتيب العملية.وهذا الأمر مهم بشكل خاص للمكونات الكبيرة.
عندما يتمكن المشترون من الاطلاع على أساليب التصنيع، وسير العمليات، والجوانب التي يمكن تعديلها، سيتمكنون من رصد المشكلات قبل أن تتفاقم وتتطلب إعادة عمل مكلفة. ينبغي القيام بذلك في مرحلة اختيار المعدات لأن إجراء التغييرات في هذه المرحلة يكون أقل تكلفة بكثير.
هذا النهج أكثر قيمة لمصنعي الأجزاء الكبيرة وطويلة الأمد من المقارنة المباشرة لمواصفات الآلات المختلفة فقط.
خاتمة
لا تكمن المشكلة الحقيقية في إعادة تشغيل القطع في مقدار الوقت اللازم لإعادة معالجتها فحسب، بل في حجم التكلفة الإضافية التي قد تضيفها مشكلة واحدة في عملية التشغيل إلى عملية الإنتاج بأكملها.
بالنسبة للمكونات الكبيرة، فإن الوقت والجهد المبذولين في عمليات التصنيع والتخطيط الإنتاجي، والتي تم استثمارها مسبقًا في العمليات السابقة، قد تجعل إعادة العمل لاحقًا أكثر تأثيرًا. وكلما تأخر اكتشاف المشكلة، زادت الحاجة إلى إعادة النظر في خطوات التصنيع وترتيبات الإنتاج.
لذا، عند تنفيذ عمليات تصنيع المكونات الكبيرة أو التخطيط لمعدات CNC جديدة، يمكن للمصنعين مراعاة مخاطر إعادة العمل كجزء من قراراتهم المتعلقة بالتصنيع واختيار المعدات. إن النظر إلى متطلبات قطعة العمل، وعملية التصنيع، ومدى توافق المعدات معًا، يُسهم في تقليل عمليات إعادة المعالجة غير الضرورية.
إذا كنت تقوم بتقييمماكينة التفريز والتجويف CNCبالنسبة لعمليات تصنيع المكونات الكبيرة، يرجى الاتصال بنا وإخبارنا بخصائص قطعة العمل ومتطلبات التصنيع الخاصة بك.داليان واجييمكننا العمل معك لمناقشة تكوين المعدات المناسب لاحتياجات الإنتاج الفعلية لديك.